ニュース

ソフトクーラーの出荷前品質検査

出荷前検査は、問題が発生した場合にコンテナ全体ではなく数百ドルの費用がかかる最後の時点です。これは、ほとんどの購入者が十分に指定していないステップでもあります。つまり、検査を予約し、代理店が提案するデフォルト設定を受け入れ、実際には解釈できないレポートを受け取ることです。このガイドでは、AQL サンプリングが実際にどのように機能するか、特にソフト クーラーの欠陥を定義する方法、および一般的な消費財検査では完全に見逃される製品固有のチェックについて説明します。 Sealock (YiFuLong Outdoor Gear Co., Ltd.) は独自の出荷検査を実施しており、すべての注文に対して第三者検査を歓迎しています。


出荷前検査とは

このメカニズムは網羅的ではなく統計的です。製品を 100% 検査する代わりに、事前定義されたサンプル サイズがバッチからランダムに選択され、サンプル内で見つかった欠陥の数が AQL テーブルで定義された許容限界と比較されます。準拠規格は ISO 2859-1 (ANSI/ASQ Z1.4 と同等) です。

数値の前に、概念的な点が 1 つ強調されるべきです。AQL は制限であり、約束ではありません。検査に合格したからといって、出荷品に 2.5% の欠陥があることを意味するわけではありません。これは、サンプルの欠陥率が限界値以下であることを意味します。

3 つの欠陥カテゴリ — およびそれらを定義する必要がある理由

見つかったすべての欠陥は 3 つのバケットの 1 つに分類され、それぞれに独自の許容限界があります。 ; 重大な欠陥は製品を安全でなくするか販売不可能にし、標準的な慣行はゼロトレランスです。重大な欠陥が 1 つあれば出荷されません。重大な欠陥は、製品が売れない、または戻ってくることを意味し、顧客はそれを拒否するでしょう。軽微な欠陥とは、顧客が受け入れる可能性が高い表面上の欠陥です。

次に、この記事全体で最も重要な文が続きます: ;それらのバケットは、誰かがあなたの特定の製品に対して定義するまでは何の意味もありません。溶接された冷却器を扱ったことのない検査員には、不均一な溶接線が表面上のものなのか、それとも将来の漏れによるものなのかわかりません。彼らに伝えなければなりません。ベスト プラクティスは明示的です。これらの定義は、生産開始前にサプライヤーとの書面による品質協定に文書化する必要があります。出荷品に欠陥があった場合には議論されません。

ソフトクーラーの初期不良分類。それを製品に適合させ、製造前にサプライヤーと検査官の両方と書面で合意します。
  • 致命的- 合意された水質検査に基づく漏れ。食品グレードのライナーが間違っているか欠落している。原産国の表示または必要なラベルが欠落している。負荷がかかるとストラップやハンドルが外れる。食品室内の汚染。
  • 選考科目- ウェルド ラインが薄い、焼けている、不均一である、または指定されたラップに達していない。ジッパーが密閉されていないか、スムーズに動作していません。断熱材の厚さが仕様を下回っている。間違ったフォームタイプ。ハードウェアが壊れているか紛失している。密封されたチャンバーを貫通するステッチ。ストラップのバータックが欠落または不完全。公差外の寸法。以下に記載されている容量。承認された基準に対して間違った配色。ロゴが間違っている、位置が間違っている、または剥がれている。
  • マイナー- 機能に影響を及ぼさない小さな表面の擦り傷。合意された許容範囲内のわずかな色の変化。外側のステッチの糸端が緩んでいます。小さなパッケージの印刷欠陥。

数値を設定する

業界のデフォルトとその意味: ;AQL 0/2.5/4.0 は、重大な欠陥が 2.5% まで、重大な欠陥が 4.0% まで許容されることを意味し、ほとんどの一般消費者製品に適しています。一般的な範囲は、重大な欠陥が 0.0 ~ 0.65%、重大な欠陥が 1.0 ~ 2.5%、軽微な欠陥が 2.5 ~ 4.0% で、AQL 2.5 が一般消費財の最も一般的な基準、AQL 1.0 が高リスクのカテゴリ、AQL 4.0 は軽微な外観上の欠陥が許容されます。

検査レベルはサンプル サイズを制御します。 ;一般レベル II は、事実上すべての日常的な消費者製品検査のデフォルトです。変更する特別な理由がない限り、レベル II を使用します。一方、;一般レベル I は、より小さいサンプル サイズを使用し、検査に費用がかかる場合や破壊的な場合 (たとえば、バッグの防水テストなど) に使用されます。この括弧書きはここで直接関係しています。水質検査用の冷却器は、製品ではなくても時間の破壊的であるため、賢明な構造は、水質検査用に別個のより小さい規定のサンプルを使用する一般的な製造検査のレベル II です。

うまくいった例

; 一般レベル II のロットが 5,000 の場合、コード文字 L はサンプル サイズが 200 ユニットであることを示します。重大な欠陥に関する AQL 2.5 の場合、合格数は 10、不合格数は 11 です。検査官は 200 個の袋をランダムに選択し、それぞれを検査し、重大な欠陥を数えます。 10 回以下が合格、11 回以上が不合格。少量の注文も同様に機能します。2,000 ユニットの出荷の場合、コード文字 K はサンプル サイズ 125 を与え、重大な欠陥が 7 つ以下の場合は受け入れ、8 つ以上の場合は拒否します。

初めて購入する人のほぼすべてが次のような誤解をしています。;AQL 2.5 はサンプル サイズの 2.5% を意味するものではありません。もしそうであれば、200 個の 2.5% は 5 個の欠陥が許容されることになります。しかし、表から実際に許容される数値は 10 です。この数値は、単純な乗算ではなく、ISO 2859-1 の統計的確率計算から得られます。テーブルから承認/拒否番号を読み取ります。自分で計算しないでください。


サンプリングの詳細を 1 つ指定することは、結果の代表性を左右するため、指定する価値があります。 ;ドアの近くに積み上げられたカートンからサンプル全体を採取するのではなく、カートン数の平方根に 1 を加えた範囲でサンプルを抽出します。たとえば、100 個のカートンは 11 個のカートンを選択することを意味します。

一般的な検査で見逃されるクーラー固有のチェック

これは、標準的な消費者製品検査では不十分な点です。ソフトクーラーには 2 つの目に見えない属性と 1 つの破壊テストがあり、一般の検査官は指示がない限りそれらをカバーしようとは考えません。

1. 水質検査 — シールの唯一の証拠

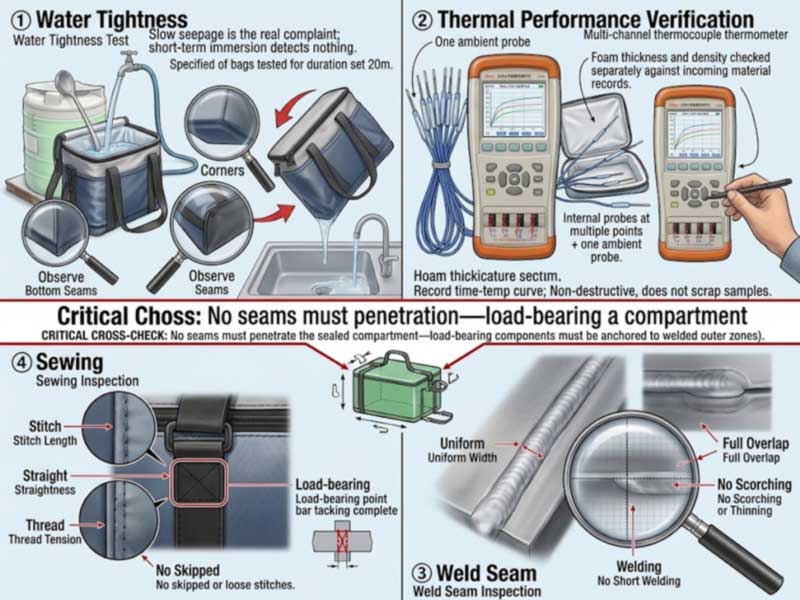
それを明示的に指定します。定義された数のユニットを水で満たし、密封し、横向きに置き、底部の縫い目、コーナー、ジッパーの端、ストラップのアンカーポイントを観察しながら、定義された期間逆さにします。現実世界の苦情パターンは遅い浸出であり、30 秒のダンクではそれが明らかにならないため、継続時間が重要です。検査概要書のサンプルサイズ、方法、期間について合意します。

2. 絶縁検証 — 厚さではなく性能を測定します

完成した袋を見ただけではフォームの厚さと種類を判断することはできません。また、ユニットを切断して開けるのは破壊的で無駄な方法です。より良い方法は、マルチチャンネル熱電対温度テスターを使用して、断熱材が実際に何をしているかを測定することです。バッグの内側に置かれたプローブと、バッグの外側の環境を記録するプローブが、定義された期間にわたって一定の間隔で温度を記録し、意見ではなく曲線を生成します。

Sealock はまさにこれを目的としてマルチチャンネル温度テスターを使用しています。複数のプローブチャンネルにより、複数のポイントを一度に記録できます(たとえば、チャンバー内の上下の位置と周囲の位置など)、または複数のユニットを並行してテストできるため、結果は 1 つの福袋ではなくバッチを反映します。テストは非破壊的であるため、テストされたユニットが無効になることはなく、顧客が実際に経験する特性、つまり内容物がどれくらいの時間冷たく保たれるかを検証します。

仕様が保持時間ではなくフォームのミリメートル単位で記載されている場合、受け入れられる材料の記録が引き続き厚さと密度の基準となります。そのため、IQC 文書も検査範囲内に含める必要があります。実際には、この 2 つは連携して行われます。材料記録によって何が入っているかが確認され、温度テストによってその作用が確認されます。

3. コールドホールドクレーム — 定義されたプロトコルに対してテストします

パッケージに時間が表示されている場合、その数字には裏付けとなるテスト根拠が必要です。結果が何らかの意味を持つようにするには、変数を固定する必要があります。たとえば、周囲温度、氷またはアイスパックの量と種類、バッグが事前に冷やされているかどうか、バッグがどの程度満たされているか、テスト中にバッグが開かれているかどうかなどです。これらの条件なしで引用されたコールドホールドの数値は測定値ではありません。

実際には、完全な 48 時間の稼働は出荷前検査枠内に収まりません。そのため、冷間保持は通常、サンプリング段階で検証され、工場の定期テスト記録を通じて維持されます。出荷前検査では、材料と構造がテストされた承認済みサンプルと一致することが確認されます。公表されている数値がどのプロトコルに基づいているかをサプライヤーと合意し、丸められた数値ではなく、その数値を宣伝します。

4. 両工法とも個別に検査

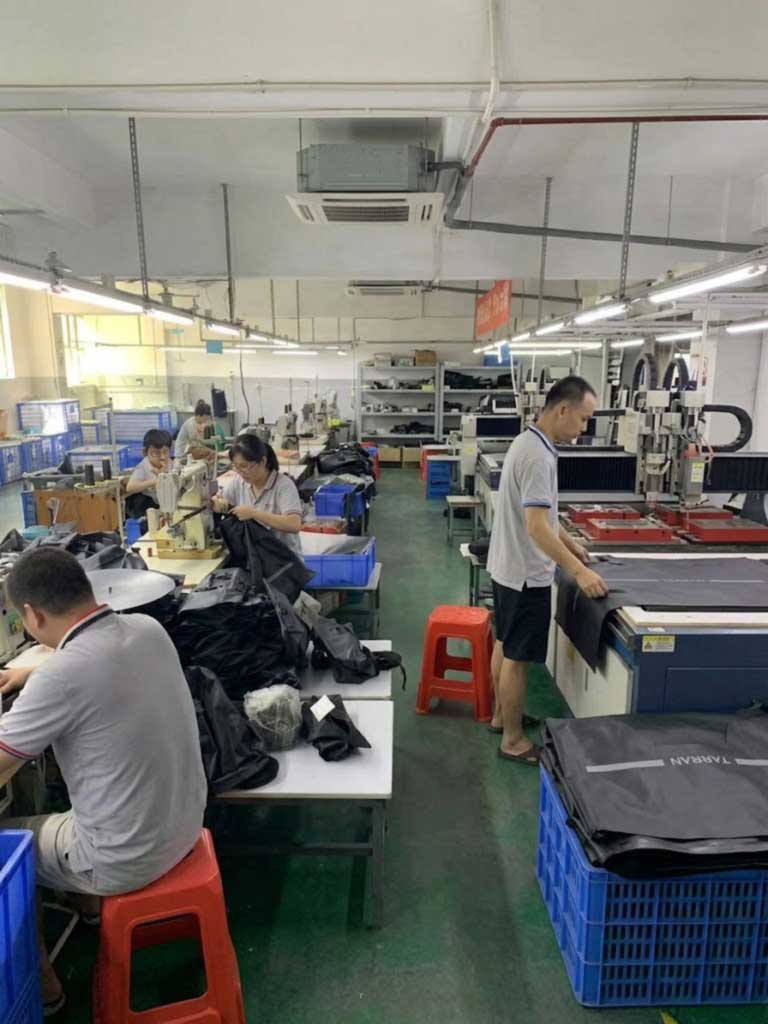
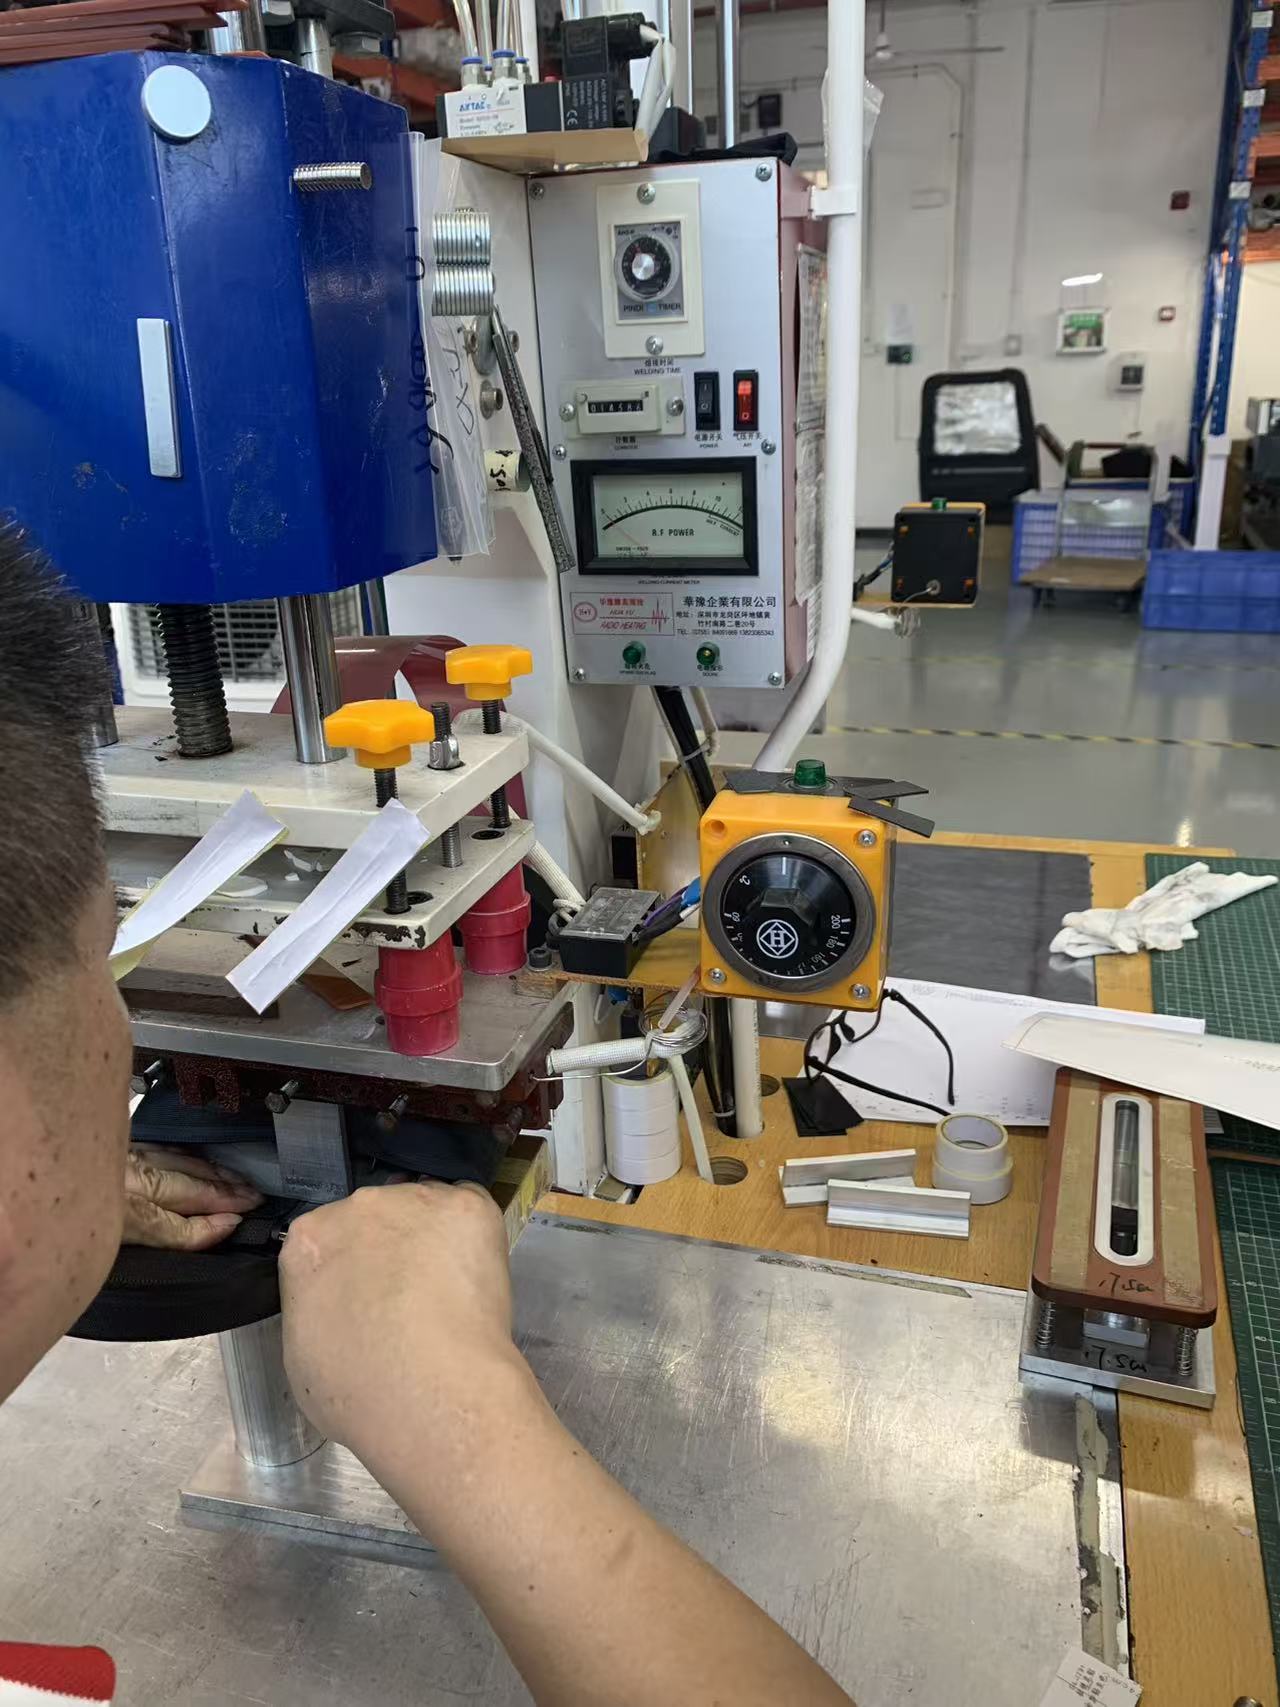
ここは購入者がよく間違えるポイントです。ソフトクーラーは溶接のみではないことが多く、密閉チャンバーの高周波溶接構造と、ストラップ、ハーネス、外部ポケット、ウェビング、トリムなどの従来の縫製を組み合わせた構造が多くあります。シーロックは、高周波溶接ラインと専用縫製ラインの両方を同じ建物の同じフロアの別室で稼働させており、その縫製構造は後付けではなく中核的な機能です。

検査の結果は、溶接とステッチには別の基準が必要です。溶接検査では、均一な幅、完全なラップ、焼けや薄化がないこと、および短い溶接がないことを確認します。ステッチの検査では、ステッチの密度、真直度、糸の張力、負荷点でのバータックがしっかりしているか、ステッチの緩みや飛びがないかを確認します。この製品に特有の横断的なチェックが 1 つあります。縫い目が密閉されたチャンバーを貫通することはできません— すべての耐荷重アタッチメントは、溶接された外部ゾーンに固定する必要があります。封じ込めエンベロープを通る針穴は漏れであり、他の場所でいくら適切に縫合しても補償できないため、検査官にはそれを明確に探すように指示する必要があります。

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

検査範囲全体

エリア チェックされる内容
数量と梱包 カートンごとの単位、総数量、カートンの寸法と重量、カートンのマーキング、指定されている場合は落下テスト
ゴールドサンプルに準拠 すべてのユニットを承認済みの参照サンプルと比較
寸法と容量 仕様に対する外形寸法と内形寸法、公差あり
材料 シェル生地とコーティング、ライナー素材が仕様に反する。入ってくる材料の記録に対するフォームの種類と厚さ
熱性能 指定されている場合、合意されたプロトコルに対するマルチチャンネル熱電対温度ロギング
溶接構造 溶接幅、ラップ、均一性、焼けなし、溶接部の薄化または短さ
縫製構造 ステッチ密度、張力、真直度、負荷点でのバータック、ステッチ飛びや緩みがないこと
封じ込めの完全性 密閉されたチャンバーを縫う必要はありません。耐荷重アタッチメント用の溶接アンカーゾーン
水質検査 規定のサンプルを充填、密封し、規定の期間反転させます
関数 ジッパーとクロージャは循環します。バックル、D リング、アジャスターが操作可能。ハーネスを取り付けて装着した状態
ブランディングとラベリング ロゴの方法、サイズ、位置。織りラベル。ケアと原産地マーキング。バーコードをスキャンして照合しました
色 合意された光源および許容差の下で承認された基準と比較
清潔さ 食品チャンバーには残留物、ほこり、臭気、ばらばらの物質がない

レポートを読んで判断する

レポートでは、単なる評決ではなく、証拠を伴う調査結果、つまり各欠陥の写真、合格/不合格数に対するカテゴリ別の数、および使用されたサンプリング計画を提供する必要があります。重要なのは、行動できるかどうかです。

ロットが不合格の場合、選択肢は、やり直しと再検査、選別と良品の受け入れ、値引き交渉、または拒否です。決定は商業的なものであり、実際に何が失敗したかに基づいて決定されるべきです。スレッドの緩みによるバッチの失敗は、リークによるバッチの失敗とは別の問題です。結果が判明する前に残高の支払いが解除されることは決してあってはならないことです。そのため、出荷前検査は通常、支払いマイルストーンに関連付けられています。

適切なタイミングで検査を予約してください。標準的な慣例では、生産が実質的に完了し、梱包されているとき (通常、約 80% が完成しているとき)、検査官は代表的な完成品を確認し、出荷日までに手直しする時間がまだあります。予約が早すぎると、代表的ではないサンプルを検査することになります。遅すぎるということは、何も修正する時間がないことを意味します。


検査官に何を渡すか

実用的なガイダンスは具体的です。予約時に、各欠陥カテゴリの AQL レベル (例: クリティカル 0、メジャー 2.5、マイナー 4.0) に加えて、次の情報を検査官に提供します。

  1. 承認されたゴールドサンプル、または工場内のその製品とその場所の明確な写真。
  2. あなたの欠陥分類リスト— あなたが提供できる唯一の最も価値のある文書。
  3. の仕様: 公差付きの寸法、素材、フォームの厚さ、ライナー、クロージャ、ハードウェア。
  4. の水質試験プロトコル: サンプル サイズ、方法、期間、何が失敗としてカウントされるか。
  5. ブランディングとパッケージのアートワーク、バーコード形式と原点マーキング要件を含みます。
  6. の色の標準そして同意された寛容さ。
  7. どれでも破壊試験ご希望の場合は、事前に同意してください。

これらは、検査員が現場に立っているときにではなく、生産前に決定します。あるガイドが述べているように、重要なのは、検査官が工場に到着した後ではなく、生産が開始される前に決定することです。

Sealock が出荷品質をどのように処理するか

施工能力 高周波溶接ラインそして専用の縫製ライン - 別々の部屋、同じフロア。多くのビルドでは両方のプロセスが結合されます
検査チェーン 受入材料のIQC、インラインIPQC(溶接ステーションでの溶接検査を含む)、搬出ゲートでのOQC
サンプリング 定義された許容基準に対する AQL サンプリング
参照 署名付きの金サンプルは保持され、OQC での比較に使用されます
水質検査 密閉されたビルドの完全水浸バッチテスト
ラボスイート マルチチャンネル熱電対による低温保持、負荷サイクル、引張、接着、塩水噴霧、摩耗、変色堅牢度、色差の温度試験
第三者 出線でのSGSまたはQIMA検査歓迎
認証 ISO9001、BSCI、SMETA P4、GRS、HIGG、SCAN

本番環境の初期段階で品質チェーンがどのように実行されるかについては、次を参照してください。ソフトクーラーバックパックの製造方法そしてRF溶接クーラーバックパックメーカー。バッチではなくファクトリ自体を評価する場合は、次を参照してください。輸入者向けソフトクーラー工場監査チェックリスト.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

FAQ: ソフトクーラーの出荷前検査

Q: クーラーバッグにはどの AQL を使用すればよいですか?

A: 一般消費財の一般検査レベル II における AQL のデフォルト値 0 クリティカル / 2.5 メジャー / 4.0 マイナーは、妥当なベースラインです。要求の厳しい小売口座に販売する場合、または製品に高いリスクが伴う場合は、メジャーを 1.0 ~ 1.5 に締めます。 AQL レベルは欠陥カテゴリごとに個別に設定されており、重大な欠陥は通常、許容範囲がゼロであることに注意してください。

Q: AQL 2.5 は、サンプルの 2.5% に欠陥がある可能性があることを意味しますか?

A: いいえ、これが最も一般的な誤解です。 AQL 2.5 の 200 ユニット サンプルの場合、合格数は 5 ではなく 10 です。合格数と拒否数は、サンプル サイズにパーセンテージを乗算するのではなく、ISO 2859-1 の統計表から取得されます。必ず表から読んでください。

Q: ソフトクーラーの重大な欠陥とは何ですか?

A: 通常は、合意された水質検査に基づく漏れ、食品グレードのライナーの誤りまたは欠落、原産地マークまたは必要なラベルの欠落、負荷によるストラップまたはハンドルの外れ、または食品チャンバー内の汚染です。ただし、これらの定義は、ユーザーが作成した場合にのみ存在します。生産を開始する前に、サプライヤーとの品質協定に欠陥分類を文書化します。

Q: 検査時にシールを確認するにはどうすればよいですか?

A: 検査概要に耐水テストを指定します。ユニットの数、水の量、密封、横向きおよび逆さの状態、および検査官が観察する必要がある領域 (ベースの縫い目、コーナー、ジッパーの端、ストラップのアンカー) を指定します。実際の故障パターンは遅い浸出であるため、継続時間が重要であることに注意してください。短いダンクではほとんど意味がありません。

Q: フォームが内部に密封されている場合、断熱性はどのように検証されますか?

A: 袋を開けて開けるのではなく、パフォーマンスを測定することによって。マルチチャンネル熱電対温度テスターは、定義された期間にわたってバッグ内のいくつかのポイントと周囲の温度を記録し、実際の保冷曲線を生成します。非破壊的なため、単位が減額されることはなく、顧客が実際に経験する温度を検証します。フォームの厚さと密度自体は、工場の入荷材料記録と照合して確認されるため、それらも検査範囲に含めてください。

Q: 検査は溶接だけでなく縫製もカバーする必要がありますか?

A: はい。多くのソフトクーラーは密閉チャンバーの溶接構造とストラップ、ハーネス、ポケット、ウェビングの縫製構造を組み合わせているため、この 2 つは別々の基準、つまり片側の溶接幅、ラップ、均一性を必要とします。ステッチの密度、張力、負荷点でのバータックなど。横断的なチェックを 1 つ追加します。封じ込めエンベロープを通る針穴が漏れになるため、密閉されたチャンバーにステッチを貫通させてはなりません。

検査を計画していますか?Sealock (YiFuLong Outdoor Gear Co., Ltd.) は、高周波溶接ラインと縫製ラインの両方で、AQL サンプリング、金サンプルの比較、完全水浸漬試験を備えた社内 IQC、IPQC、OQC を実行しており、あらゆる注文に対して SGS または QIMA 検査を歓迎しています。欠陥分類と AQL 設定を送信すると、チームが送信基準をそれらに合わせて調整します。

電子メール:info@sealock.com.hk |  電話: +86-13632981825 | ソフトクーラーシリーズを見る

ここで引用されているサンプリング基準、AQL 規約、および検査慣行は、2026 年半ばの時点で公的に入手可能な品質保証情報源を反映しています。サンプル サイズと合格/拒否数は、特定のロット サイズと検査レベルに応じて、現在の ISO 2859-1 / ANSI-ASQ Z1.4 テーブルから読み取る必要があります。製造前に、サプライヤーおよび検査プロバイダーと書面で欠陥定義、AQL 設定、テスト プロトコルに同意します。

関連ニュース
メッセージを残してください
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
拒否する受け入れる